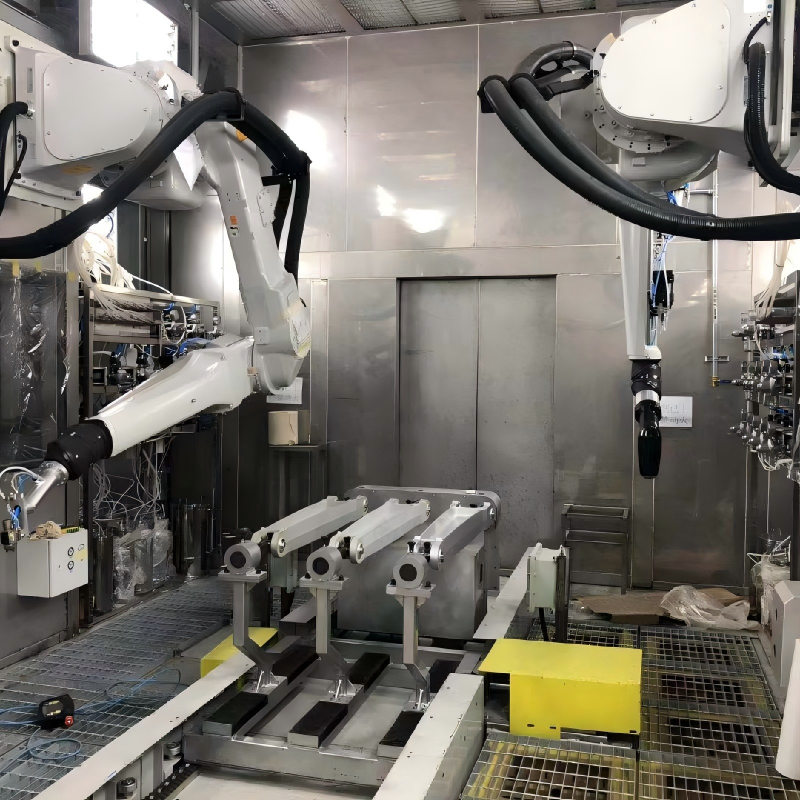
Smidzināšanas pistoles ir kritiski svarīgas galaprodukta sastāvdaļas.pārklājuma sistēmaTo atomizācijas stabilitātei ir tieša ietekme uz pārklājuma kvalitāti un ražošanas efektivitāti. Pistoles aizsērēšana ir bieži sastopama problēma pārklāšanas darbos. Tā izraisa dīkstāvi tīrīšanai, kosmētiskus defektus, piemēram, krāsas izmaiņas un oranžu krāsu.e lobās, traucē ražošanu, palielina palīgmateriālu atkritumus un var pat sabojāt precīzijas pistoles komponentus. Lielākā daļa uzņēmumu tikai novērš aizsprostojumus pēc kļūmju rašanās, kas nevar novērst pamatcēloņus. Nozares eksperti norāda, ka aizsprostojumu mazināšanai vajadzētu būt plašākai par reaktīvu problēmu novēršanu. Sistemātiska izbeigšana-to-Lai novērstu problēmas to avotā, ir nepieciešams preventīvs satvars.
Smidzināšanas pistoles aizsērēšanu var izraisīt faktoru kombinācija, kas saistīta ar pārklājuma materiālu, aprīkojumu, procesu un darba vidi. Pārklājuma nogulsnēšanās, aglomerācija un ilgstoša lietošana pēc sajaukšanas var izraisīt daļiņu piesārņojumu. Neefektīva filtrācijas sistēma, slikti projektētas caurules, nolietotas pistoles detaļas un neprecīza temperatūras kontrole izraisa pārklājuma atlikumu uzkrāšanos. Nepareizi konfigurēti izsmidzināšanas parametri, nepareiza tīrīšanas kārtība, nestabila darbnīcas temperatūra un mitrums., Un saspiests gaiss, kas satur pārmērīgu piesārņojumu, var veicināt atkārtotus aizsprostojumus.
Standartizēta, sistemātiska pieeja var efektīvi risināt šīs problēmas. Pie avota tas ietver stingru ienākošo preču pārbaudi, temperatūras kontrolētu uzglabāšanu un pārklājuma materiālu daudzpakāpju filtrēšanu, kā arī optimizētu cauruļvadu izkārtojumu, lai novērstu vietas, kur pārklājums var stagnēt. Iekārtu pusē jāizveido ikdienas, iknedēļas un ikmēneša apkopes grafiki, izvēloties smidzināšanas pistoles modeļus atbilstoši pārklājuma un uzklāšanas prasībām, un pienācīgi filtrējot un kondicionējot saspiestā gaisa padevi. Ražošanas cehā smidzināšanas parametriem un krāsas maiņas tīrīšanas procedūrām jābūt standartizētām, izmantojot viedās iekārtas, lai uzturētu nemainīgus procesa apstākļus.
Turklāt ražotājiem jāuztur tīra darbnīcas vide, jānodrošina profesionāla apmācība operatoriem un jāievieš intelektiskas uzraudzības un agrīnās brīdināšanas sistēmas, lai reāllaikā izsekotu spiedienam, temperatūrai un citiem galvenajiem parametriem un identificētu iespējamos riskus. Cēloņu analīze un dokumentētas gadījumu apskates var palīdzēt izveidot slēgta cikla pārvaldības procesu. Pārejot no reaktīvās problēmu novēršanas uz proaktīvu risku novēršanu, ražotāji var samazināt atteices līmeni, uzturēt stabilu un efektīvu pārklāšanas līnijas darbību un galu galā uzlabot kvalitāti, samazināt izmaksas un palielināt kopējo efektivitāti.
Publicēšanas laiks: 2026. gada 29. septembris